高強度のクリアアクリルシート
Olegの人気製品の1つは、明確なアクリルシートであり、当社の強力な生産能力により、高品質、低価格、タイムリーな配送が保証されます。 •クリスタルクリア透明度:明確にするための94...


180 mm のキャスト アクリル ディスプレイ ベースの製造コストは 1 部品あたり約 7.50 ドルですが、アクリル プロジェクトの予算が実際に割かれるのは工具です。中国の加工業者から見積もられた標準的な金型フレームは 1,200 ドル未満で、3 ~ 5 日で組み立てられます。同じ部品のカスタム PMMA 金型の価格は、2025 年に 9,000 ドルから 28,000 ドルの間で見積もられており、最初の販売可能ユニットが存在するまでに 6 ~ 10 週間かかります。
このギャップこそが、カスタム金型と標準金型の問題が品質に関するものになることがほとんどない理由です。ボリューム、ジオメトリ、そして発売後にデザインがどの程度動くと予想されるかが重要です。
アクリル製造では、標準金型は数十の製品で共有できるカタログ化された形状に基づいて構築された事前設計ツールですが、カスタム金型は 1 つの特定の部品の寸法、抜き勾配、表面テクスチャに合わせて機械加工されます。
この違いは 3 つの生産ルートごとに異なって展開され、バイヤーは日常的にこれらを混同します。
カスタム ツールは、ツール コストが 12,000 米ドル、二次トリミングと再加工で部品あたり 1.80 米ドルが節約されると仮定すると、一般的なアクリル ディスプレイ コンポーネントの部品数が約 6,700 個となり、より安価なルートになります。
| 年間生産量 | 標準金型 | カスタム金型 | より低コストのルート |
| 1,000部品 | 9,300ドル | 19,500ドル | 標準 |
| 5,000部品 | 46,500ドル | 49,500ドル | 標準 |
| 6,700部品 | 62,310ドル | 62,250ドル | 損益分岐点 |
| 10,000部品 | 93,000ドル | 87,000ドル | カスタム |
| 25,000部品 | 232,500ドル | 199,500ドル | カスタム |
年間 4 ボリュームの部品あたりのコスト (米ドル)
損益分岐点は一定の数値ではなく範囲です。
PMMA 樹脂の価格が 8 ~ 12 パーセント変動すると、クロスオーバー ポイントが 800 ~ 1,500 部品分シフトするため、設計を承認した時点ではなく、注文した時点で再計算してください。
部品がカタログ寸法を受け入れる場合、年間生産量が約 5,000 ユニット未満にとどまる場合、または設計がまだ進行中の場合は、標準金型を選択します。
標準フォーマットにより、シートの供給も簡単になります。 OLEG は、両方の一般的なプレート サイズで 1.5mm ~ 30 mm のシートを鋳造します。これは、カスタム ブランクなしでほとんどの標準的な熱成形フレームに適合します。これらのフォーマットを実際のアセンブリにマッピングする購入者は、 アクリル貼り付けガイド 成形および製造の制約に使用します。
カスタム金型は、年間 7,000 個を超える生産量、カタログ化されたツールでは再現できない形状、少なくとも 18 か月の設計凍結という 3 つの条件が同時に満たされた場合に利益が得られます。
ツールの良さは、その背後にある凍結日によって決まります。デザインの動きが停止する 12 週間前にキャビティを切断すると、12,000 ドルの資産が 12,000 ドルの再加工オーダーに変換されます。
購入者がカスタム ツールにこだわる 2 番目の理由は色です。キャストシートは押し出し成形ではなく流し込みで製造されるため、一致する色を 1 つの製造バッチに固定することができ、成形部品は色のばらつきを引き起こすトリミングされたエッジを回避します。の カラーカタログ には、キャビティを切断する前に物理サンプルと照合できる半透明、不透明、およびグリッターの範囲がリストされています。
通常、カスタム金型の重要な寸法は標準工具のプラスまたはマイナス 0.5 mm に対してプラスまたはマイナス 0.15 mm に保たれますが、その差のほとんどは工具自体ではなく二次加工によって生じます。
| パラメータ | 標準金型 | カスタム金型 |
| 寸法許容差 | プラスマイナス0.5mm | プラスマイナス0.15mm |
| 最小壁厚 | 2.5 mm | 1.5 mm |
| 抜き勾配が必要です | 3~5度 | 1~2度 |
| 目に見える表面仕上げ | 機械加工のまま、軽い曇り | SPI A-1 ポリッシュ |
| セットアップのリードタイム | 3~5日 | 6~10週間 |
| 後からの設計変更にかかるコスト | 低い、インサート交換 | ハイ、キャビティ再カット |
許容値は購入された機能であり、デフォルトではありません。図面にデータムと制限が記載されていない場合、どちらのタイプのツールでも、検査に合格した部品が出荷されますが、依然として組み立てに失敗します。
日光にさらされた部品は損益分岐点を押し下げます。これは、標準的な工具ではエッジがトリミングされ、表面の曇りが成形仕上げよりも早く風化するためです。
看板、天窓ガラス、および屋外展示ケースでは、通常、単一のキャビティが数千枚のパネル全体の壁厚を制御し、黄ばみを促進するエッジ仕上げを除去するため、抗 UV キャスト シートとカスタム ツールを組み合わせます。研磨されたキャビティと UV 安定性シートの組み合わせにより、10 年間の屋外暴露窓を通じて外観が保持されます。
外装部品が標準ツールを 2 回正当化することはほとんどありません。
風化したユニットの再加工には工具の割引よりも費用がかかるため、屋外プログラムの損益分岐点は 6,700 ユニットではなく 4,000 ユニット近くになります。
ディスプレイ コンポーネントの部品は約 6,700 個で、工具費は 12,000 ドル、保存された二次作業は 1 部品あたり 1.80 ドルです。公差が厳しい部品やクラス A の表面は、標準工具のトリミングと不合格のコストが高くなるため、さらに 4,000 ユニット近くで破損します。
はい、それが最も一般的なルートです。標準ツールは 3 ~ 5 日でフィット感、色、市場の需要を検証し、凍結日が設定されるとカスタム ツールが続きます。切り替えによって生産が停止しないように、最初に 2 回目のツーリング ラウンドの予算を立てます。
部分的に。研磨された SPI A-1 キャビティは、機械加工されたままの標準ツールよりも滑らかな表面を生成し、ヘイズを低減します。キャストアクリルシートは約 92% の光透過率を保持し、成形部品は光を散乱させる摩耗痕を避けるため、シートにより大きな利得が得られます。
ほとんどの標準フレームは、2 mm ~ 12 mm のシートを変更せずに使用できます。 2 mm 未満では成形中にシートが曲がり、12 mm を超えると加熱プラテン サポートまたはカスタム フレームが必要になります。 OLEG は 1.5 mm ~ 30 mm のシートを鋳造するため、厚い部品はカスタム ツールではなく標準ブランクから開始できることがよくあります。
鋼を切断する前に数値を計算してください。
量、公差、凍結日によってツールが決まります。それ以外はすべて、交渉できる詳細です。

Olegの人気製品の1つは、明確なアクリルシートであり、当社の強力な生産能力により、高品質、低価格、タイムリーな配送が保証されます。 •クリスタルクリア透明度:明確にするための94...

オレグの製品。その原料は三菱の処女です。オレグは、10年の経験を持つ中国のトップ5キャストアクリルシートメーカーの1つです。当社の大規模な生産能力により、高品質、低価格、タイムリーな配送が保証さ...

オレグの製品。その原料は三菱の処女です。色は非常に均一で、純粋で明るく、時間が経つにつれて薄くなったり黄色ではありません。オレグは、中国のキャストアクリルシートのトップ5メーカーの1つです。当社...

ゴールデンアクリルシートには、素材に小さな金の輝きがあり、豪華な効果があります。 •信頼できる品質:バルク注文の生産全体で保証されています •競争力のある価格:利益率...

シルバーアクリルシートには、素材に小さな銀色のグリッターがあり、エレガントな効果が生まれます。 •魅力的な価格:利益率を最大化します •安定した品質:バルク注文の生産...
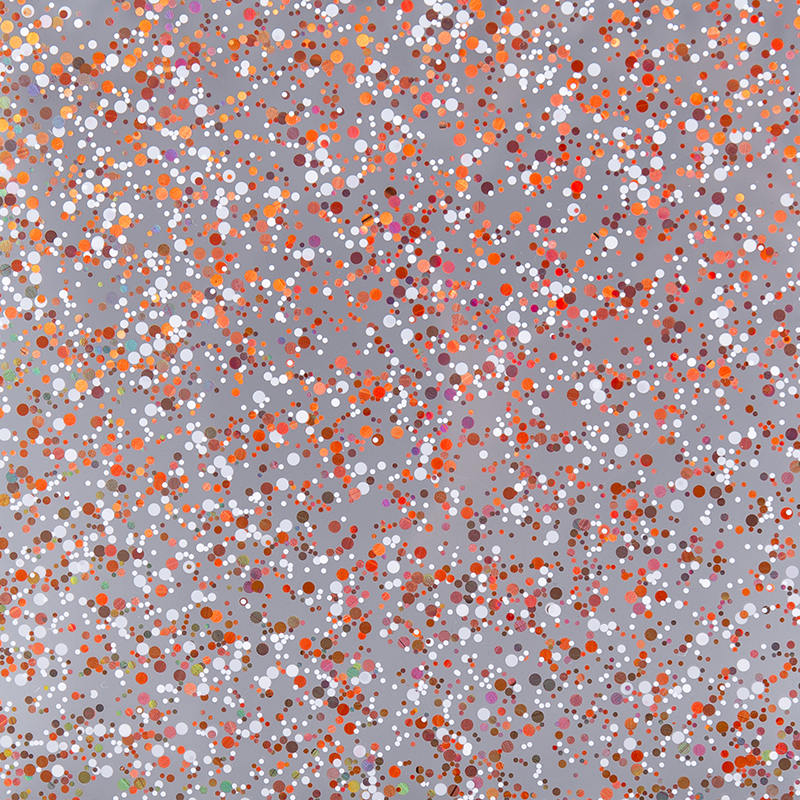
カラフルで楽しい視覚効果を作成するために、透明な素材に小さな色のきらめきが追加されます。 製品仕様: •標準サイズ:1250 x 2450 mm •厚さ...

Olegは、castアクリルシートのプロのメーカーであり、顧客のさまざまなニーズを満たすために、高品質の製品、魅力的な価格、カスタマイズを提供しています。 •プライバシーの強化:一...

Olegのダブルサイドフロストアクリルシートは、両側にマット仕上げを備えています。そのモダンな外観は、プライバシーと優雅さを高めます。 • ...
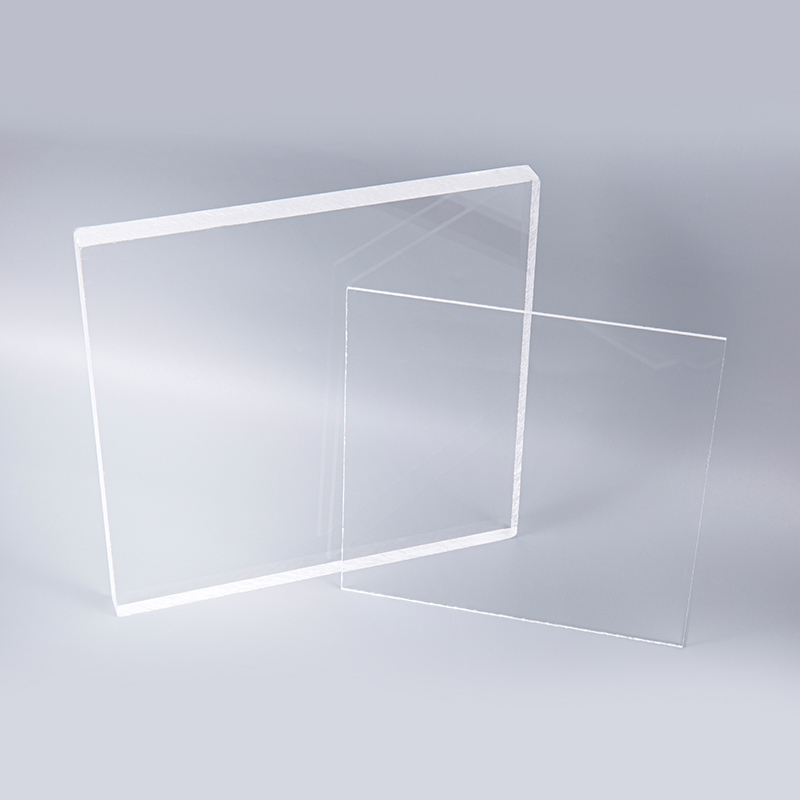
•UV耐性:UV光からの分解に耐性があり、フェードや黄色の違いなく、元の色と明確さを時間の経過とともに維持します。 •気象抵抗:屋外での使用に適した長期にわたるパフォーマンスを確保...
